

行业动态
了解最新公司动态及行业资讯
弯头中心高计算方法说明
1倍(短半径)与1.5倍(长半径)弯头 · 90° / 45° 现场下料计算
本说明用于管道预制、现场安装下料时,计算 1 倍(短半径)与 1.5 倍(长半径)弯头的中心高尺寸,覆盖 90° 与 45° 两种常用角度。文中公式、系数及示例结果均按现场成品弯头下料口径整理,适用于蒸汽管道、热力管道、工业管道、压缩空气管道等施工现场的管路排布、错边、来回弯及平行管下料参考。
管道弯头按弯曲半径与公称直径 DN 的倍数关系,分为以下两类:
(1)1倍弯头即短半径弯头(SR),理论弯曲半径 R = DN,多用于安装空间受限、压力等级较低的管路;
(2)1.5倍弯头即长半径弯头(LR),理论弯曲半径 R = 1.5DN,水流阻力小、受力条件好,是工业压力管道、蒸汽与热力管道中优先选用的类型。
弯曲半径 R 指弯头中心线圆弧的半径;中心高 H 指由管端端面到弯头中心线对应位置的垂直(或偏移)尺寸,是现场下料、对口和管线排布时直接量取的控制尺寸。90° 弯头的中心高等于弯曲半径;45° 弯头的中心高需在弯曲半径基础上再乘以偏移系数 0.414。
(1)系数 1.016 / 1.524:1.016、1.524 为成品弯头按现场下料实测整理出的系数,分别对应 1 倍、1.5 倍弯头,计算时直接以公称直径 DN 乘以该系数,所得尺寸与管件实物相符,便于现场口算下料。
(2)系数 0.414:0.414 为 45° 弯头专用偏移系数(tan22.5° ≈ 0.4142),仅用于 45° 弯头中心高计算;90° 弯头不乘该系数。
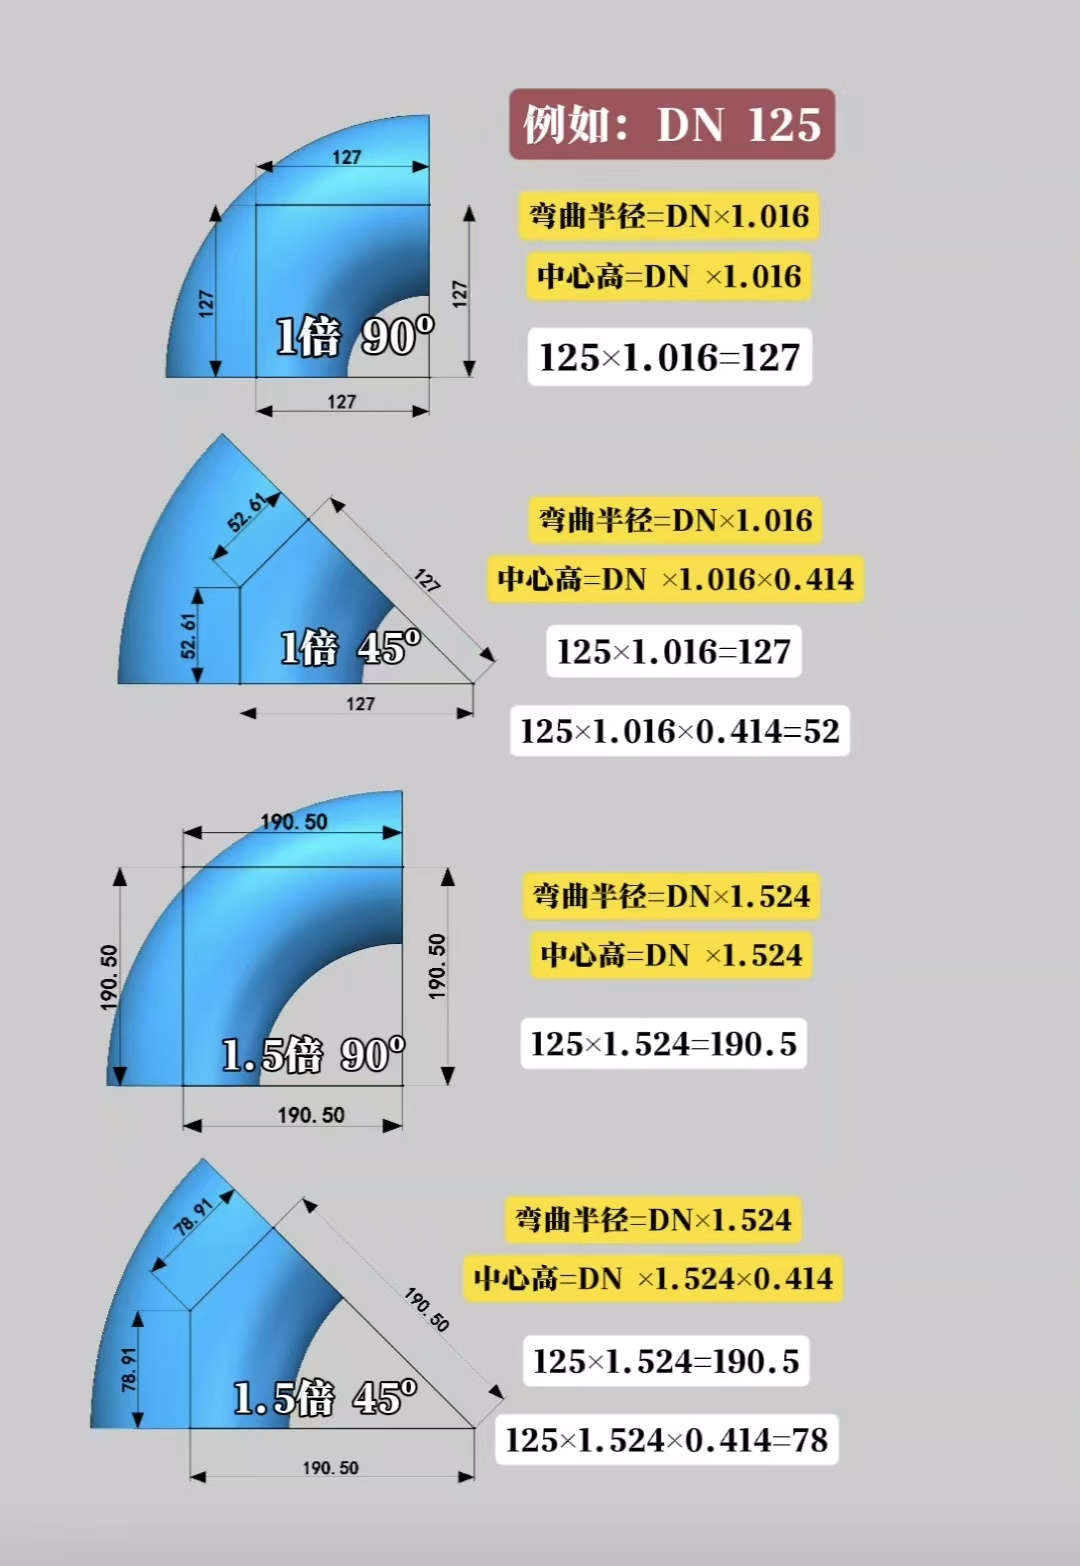
四类弯头的弯曲半径与中心高公式汇总见表1。
表1 弯头弯曲半径与中心高公式汇总表
弯头类型 | 角度 | 弯曲半径 R | 中心高 H |
1倍弯头(短半径 SR) | 90° | R = DN × 1.016 | H = DN × 1.016 |
1倍弯头(短半径 SR) | 45° | R = DN × 1.016 | H = DN × 1.016 × 0.414 |
1.5倍弯头(长半径 LR) | 90° | R = DN × 1.524 | H = DN × 1.524 |
1.5倍弯头(长半径 LR) | 45° | R = DN × 1.524 | H = DN × 1.524 × 0.414 |
以图纸示例规格 DN125 为例,分别计算四类弯头的中心高,演算过程如下。
弯曲半径:R = DN × 1.016 = 125 × 1.016 = 127 mm
中心高:H = DN × 1.016 = 127 mm
弯曲半径:R = DN × 1.016 = 125 × 1.016 = 127 mm
中心高:H = DN × 1.016 × 0.414 = 127 × 0.414 ≈ 52.61 mm(图纸标注值)
弯曲半径:R = DN × 1.524 = 125 × 1.524 = 190.50 mm
中心高:H = DN × 1.524 = 190.50 mm
弯曲半径:R = DN × 1.524 = 125 × 1.524 = 190.50 mm
中心高:H = DN × 1.524 × 0.414 = 190.50 × 0.414 ≈ 78.91 mm(图纸标注值)
说明:45° 中心高按图纸标注口径取 52.61 mm、78.91 mm;若直接按公式逐项相乘,计算值分别为 52.58 mm、78.87 mm,现场下料前应以管件实物实测尺寸为准。
根据表1公式推算 DN50 至 DN200 常用规格的中心高,结果见表2,单位 mm,保留两位小数,供现场快速查阅;实际下料仍应核对进场管件实物尺寸。
表2 常用规格弯头中心高速查表(单位:mm)
公称直径 DN | 1倍 90° | 1倍 45° | 1.5倍 90° | 1.5倍 45° |
50 | 50.80 | 21.03 | 76.20 | 31.55 |
65 | 66.04 | 27.34 | 99.06 | 41.01 |
80 | 81.28 | 33.65 | 121.92 | 50.47 |
100 | 101.60 | 42.06 | 152.40 | 63.09 |
125 | 127.00 | 52.58 | 190.50 | 78.87 |
150 | 152.40 | 63.09 | 228.60 | 94.64 |
200 | 203.20 | 84.12 | 304.80 | 126.19 |
(1)尺寸测量一律以管道中心线为基准,不要量管壁,避免因管径、壁厚不同造成误差。
(2)90° 弯头中心高等于弯曲半径;45° 弯头必须再乘以 0.414,两类角度公式不可混用。
(3)压力管道、蒸汽管道、热力管道优先选用 1.5 倍长半径弯头;安装空间受限时再考虑 1 倍短半径弯头。
(4)现场预制前,应将计算尺寸与进场弯头实物逐一复核;不同厂家、批次的成品弯头尺寸可能存在偏差。
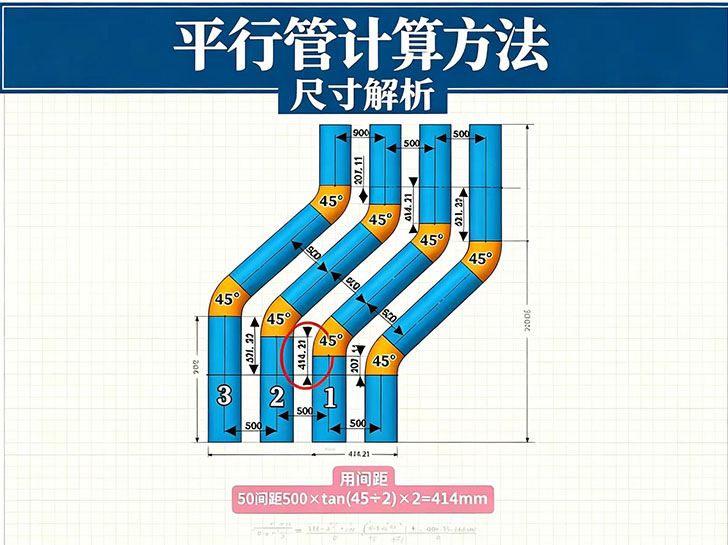
(5)来回弯、平行管错边等组合下料时,先按本说明算出单个弯头中心高,再叠加直管段长度,避免直接按斜长下料。


 扫一扫添加微信